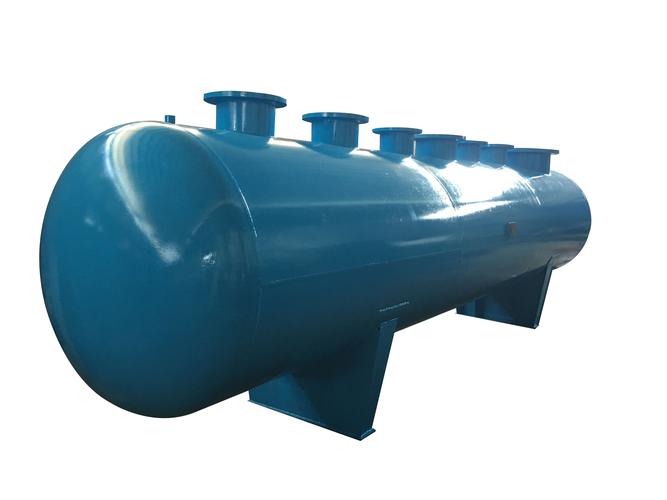
压力容器的焊后热处理 种类与作用详解
压力容器作为承压设备,其焊接接头的性能直接影响设备的安全运行。焊后热处理是保证压力容器质量的关键工艺环节。本文将系统介绍压力容器焊后热处理的种类及其作用。
一、焊后热处理的必要性
压力容器在焊接过程中,由于局部加热和快速冷却,会产生残余应力和组织不均匀,导致脆化、裂纹等缺陷。焊后热处理可以消除或降低残余应力,改善焊缝及热影响区的组织和性能,防止延迟裂纹,提高设备的可靠性和使用寿命。
二、焊后热处理的种类
根据热处理的目的和温度范围,压力容器焊后热处理主要分为以下几种:
- 消除应力热处理(高温回火):将焊件加热到一定温度(通常为500-650℃),保温一定时间,然后缓慢冷却。主要目的是降低焊接残余应力,改善组织。
- 正火处理:加热到Ac3或Ac_{cm}以上30-50℃,保温后空冷。用于细化晶粒,改善力学性能。
- 淬火处理:加热到临界温度以上,保温后快速冷却(水冷或油冷),以获得马氏体组织,提高强度和硬度。但淬火后通常需配合回火使用。
- 退火处理:加热到一定温度,保温后缓慢冷却(炉冷)。用于软化组织,消除内应力,提高塑性。
- 固溶处理:针对奥氏体不锈钢,加热到1050-1100℃,保温后快冷,使碳化物溶解,提高耐腐蚀性。
- 稳定化处理:针对含钛或铌的奥氏体不锈钢,加热到850-900℃,保温后空冷,使碳化钛或碳化铌析出,防止晶间腐蚀。
三、焊后热处理的作用
- 消除残余应力:通过加热保温,使材料发生塑性变形和蠕变,降低焊接残余应力峰值,减少应力腐蚀开裂风险。
- 改善组织性能:促进热影响区淬硬组织的回火软化,提高韧性和塑性,防止延迟裂纹。
- 防止脆性断裂:降低硬度,提高断裂韧性。
- 提高耐腐蚀性:对不锈钢,固溶或稳定化处理可恢复或提高耐晶间腐蚀能力。
- 稳定尺寸:消除应力后,工件尺寸稳定性提高。
四、选择热处理种类的原则
选择热处理种类需考虑材料类型、板厚、焊接方法、设计要求等因素。例如,碳钢和低合金钢常采用消除应力热处理;奥氏体不锈钢可能需要固溶或稳定化处理;对于有再热裂纹倾向的材料,应谨慎选择热处理温度。
五、注意事项
- 热处理工艺参数(温度、保温时间、加热和冷却速度)应严格按规范执行。
- 热处理应在焊接完成并经无损检测合格后进行。
- 对于大型容器,可采用局部热处理,但需保证加热均匀。
- 热处理后应进行硬度检测和力学性能试验。
焊后热处理是压力容器制造中的重要环节,合理选择热处理种类并严格控制工艺,可有效提升设备的安全性和可靠性。
如若转载,请注明出处:http://www.jxxshbcj.com/product/42.html
更新时间:2026-10-21 03:45:47